
Zariadenia na poťahovanie automobilových dielov radu HCAL/HCAD
SUNFUN poskytuje strojové zariadenia a procesy vákuového lakovania pre 3D diely, ktoré sa používa...

Presná obrábacia dielňa v Ohiu spracovala sériu dielov z nehrdzavejúcej ocele 316L cez nové 5-osové obrábacie centrum bez akejkoľvek tepelnej kompenzácie a zošrotovala 14 zo 100 komponentov. Vyradené časti vykazovali rozmerový posun až 18 mikrónov na kritických priemeroch dier. Príčinou nebola geometria nástroja alebo hádzanie vretena; bol to kumulatívny efekt tepelnej rozťažnosti, ktorý nebol nikdy aktívne riadený.
Presnosť presne obrobených dielov je mierou toho, ako presne vyrobený komponent zodpovedá svojim konštrukčným špecifikáciám. V priemyselných odvetviach s vysokou hodnotou, ako je letecký a kozmický priemysel, zdravotnícke zariadenia a automobilové hnacie ústrojenstvo, nie je dodržanie tolerancií v rozmedzí ±5 mikrónov luxusom – je to zmluvná požiadavka. Dosiahnutie tejto úrovne konzistencie si vyžaduje kontrolu nad šiestimi vzájomne závislými faktormi: tepelné správanie, tuhosť stroja, stav nástroja, vlastnosti materiálu, rezné parametre a odbornosť operátora.
Teplota je tichým nepriateľom presnosti. Dokonca aj zmena teploty okolia o 1 °C môže zväčšiť 300 mm oceľový diel o takmer 3,5 mikrónu – dosť na to, aby sa odstránil komponent s vysokou toleranciou. Obrábacie stroje vytvárajú teplo rotáciou vretena, trením pri rezaní a hydraulickými systémami. Bez aktívneho chladenia sa tento tepelný drift hromadí nepredvídateľne. Moderné obrábacie centrá využívajú chladiace systémy so stabilitou ±0,5 °C a mnohé z nich integrujú tepelné snímače, ktoré sa v reálnom čase pripájajú späť do CNC. Pre kritické operácie odporúčame kryty s kontrolovanou klímou, ktoré udržujú 20 °C ± 0,2 °C. Táto jediná investícia často znižuje mieru šrotu o viac ako 40 % pri veľkoobjemovej výrobe.
Príspevok tepelného driftu strojovým zdrojom
Percentá predstavujú priemerný príspevok k celkovej tepelnej chybe pri typických frézovacích operáciách. Hodnoty sa líšia v závislosti od konštrukcie stroja a prevádzkových podmienok.
Každá operácia rezania vytvára vibrácie – otázkou je, ako dobre ich váš stroj absorbuje. Nízka tuhosť vedie k chveniu, ktoré zanecháva viditeľné stopy a spôsobuje vychýlenie nástroja. Pevný rám stroja, často vyrobený z polymérbetónu alebo liatiny, dokáže tlmiť frekvencie až do 200 Hz, zatiaľ čo ľahké konštrukcie rezonujú pri vyšších amplitúdach. Testy ukazujú, že zvýšenie statickej tuhosti o 25 % zlepšuje povrchovú úpravu takmer o jeden stupeň Ra. Aktívne tlmiace systémy, ako sú ladené tlmiče hmoty alebo piezoelektrické ovládače, môžu ďalej znížiť vibrácie o 60–70 %, čím umožňujú vyššie otáčky vretena bez straty presnosti.
Amplitúda vibrácií vs. rýchlosť rezania
Relatívna amplitúda normalizovaná na maximálne vibrácie pri nízkej rýchlosti. Optimálny rozsah zodpovedá 60-80 % maximálnych otáčok vretena so zapnutým aktívnym tlmením.
Stav nástroja je pravdepodobne faktor, ktorý môže operátor najviac kontrolovať. Opotrebovaný nástroj vytvára vyššie rezné sily, vytvára viac tepla a zanecháva zlú povrchovú úpravu. Výmena vložiek po každých 200 – 300 dieloch v závislosti od materiálu je bežnou praxou. Nástroje s povlakom (TiAlN, AlCrN) predlžujú životnosť až o 300 % a znižujú tvorbu nánosov. Okrem toho musí byť uhol čela a uhol sklonu nástroja prispôsobený materiálu obrobku – napríklad kladný sklon pre hliník, záporný pre kalenú oceľ. náš presné obrábanie funkcie zahŕňajú systémy monitorovania stavu nástrojov, ktoré detegujú opotrebovanie v reálnom čase, čím zabraňujú nákladným odchýlkam.
Životnosť nástroja podľa typu povlaku (hodiny)
Skúšobné podmienky: karbidové doštičky, nehrdzavejúca oceľ 316L, konštantná rezná rýchlosť a rýchlosť posuvu. Nástroje s povlakom vykazujú výrazne predĺženú životnosť nástroja.
Nie všetky kovy sú si rovné. Automatové ocele ako 12L14 sa dajú ľahko obrábať, zatiaľ čo superzliatiny ako Inconel 718 sú notoricky náročné. Tvrdosť materiálu, ťažnosť a tepelná vodivosť ovplyvňujú rezné sily a opotrebovanie nástroja. Napríklad zliatiny titánu vyžadujú nízke rezné rýchlosti a vysoké rýchlosti posuvu, aby sa zabránilo mechanickému spevneniu. Jednoduchý index obrobiteľnosti, založený na životnosti nástroja a povrchovej úprave, môže viesť k plánovaniu procesu. Vlastná databáza zahŕňajúca viac ako 200 materiálov pomáha pri odporúčaní ideálnych parametrov pre každú zákazku.
Materiály s vysokou opracovateľnosťou
Materiály s nízkou opracovateľnosťou
Rýchlosť, posuv a hĺbka rezu tvoria „zlatý trojuholník“ obrábania. Príliš rýchly beh obetuje životnosť nástroja; príliš pomalé znižuje produktivitu. Pokročilé CNC systémy využívajú adaptívne riadenie na udržanie konštantného zaťaženia triesky, pričom automaticky upravujú rýchlosti posuvu, aby sa kompenzovalo opotrebovanie nástroja alebo odchýlky materiálu. Dobre optimalizovaný súbor parametrov môže zlepšiť presnosť o 15–20 % a zároveň skrátiť čas cyklu. Design-of-experiments (DoE) sa používa na nájdenie vhodného miesta pre každú úlohu, vyváženie povrchovej úpravy, rozmerovej stability a priepustnosti.
Aj ten najpokročilejší stroj sa spolieha na skúsených operátorov. Pochopenie vzorov opotrebovania nástrojov, interpretácia povrchovej úpravy a vykonanie mikroúprav môže ušetriť tisíce dielov zo šrotu. Investície do neustáleho školenia a povzbudzovanie operátorov, aby zdieľali poznatky naprieč zmenami, prinášajú značné výnosy. Kultúra, ktorá oceňuje presnosť pred rýchlosťou – a odmeňuje riešenie problémov – často prináša najvyššie zisky presnosti. Interné metriky ukazujú, že obchody so zapojenými operátormi majú o 30 % menej upozornení na kvalitu a o 25 % vyššiu výťažnosť pri prvom prechode.
| Faktor | Vplyv na presnosť | Zmierňujúci prístup |
| Tepelný drift | ± 10-20 µm | Ovládanie chladiacej kvapaliny, kryt klimatizácie |
| Vibrácie | ± 5–15 µm | Pevný rám, aktívne tlmenie |
| Opotrebenie nástroja | ± 8–25 µm | Potiahnuté nástroje, monitorovanie v reálnom čase |
| Materiálová variabilita | ± 3–12 µm | Predvýber, dávkové testovanie |
| Parametre rezu | ± 4–18 µm | Adaptívne ovládanie, optimalizácia DoE |
| Zručnosť operátora | ± 5–15 µm | Školenie, štandardné pracovné postupy |
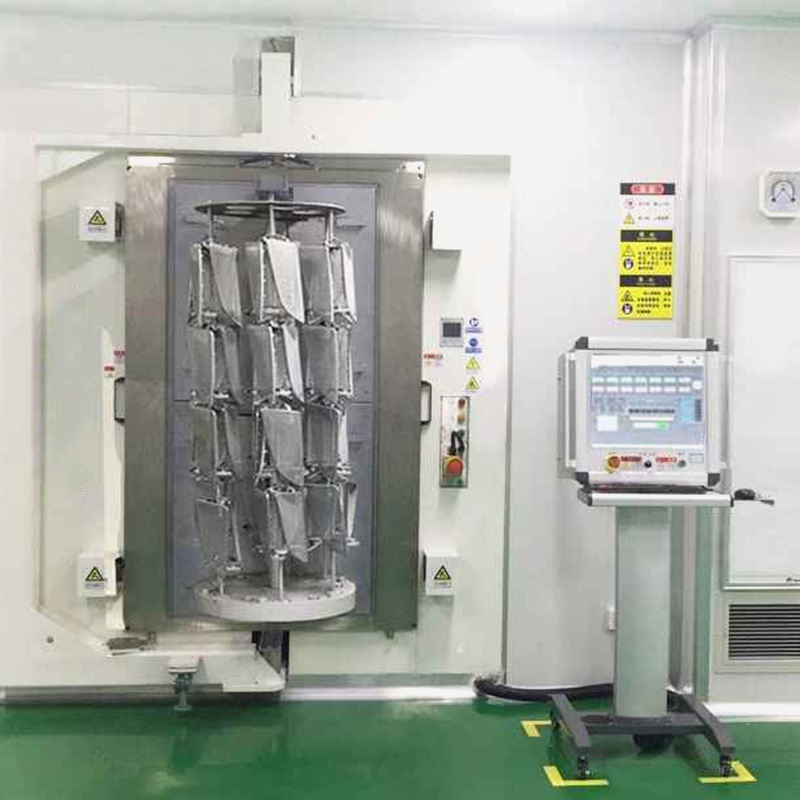
SUNFUN poskytuje strojové zariadenia a procesy vákuového lakovania pre 3D diely, ktoré sa používa...
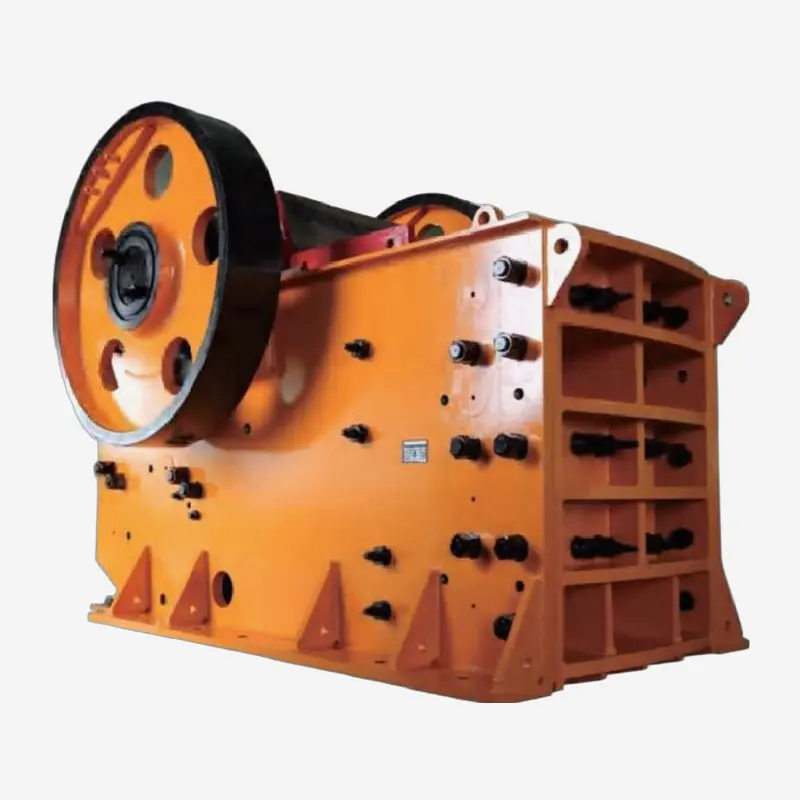
Čeľusťový drvič SUNFUN predstavuje pokročilú a spoľahlivú technológiu a výrobnú úroveň v domácom ...
Polia aplikácie Leštenie optického skla, ako je K9 a kremenné sklo. Séria vysoko presného...
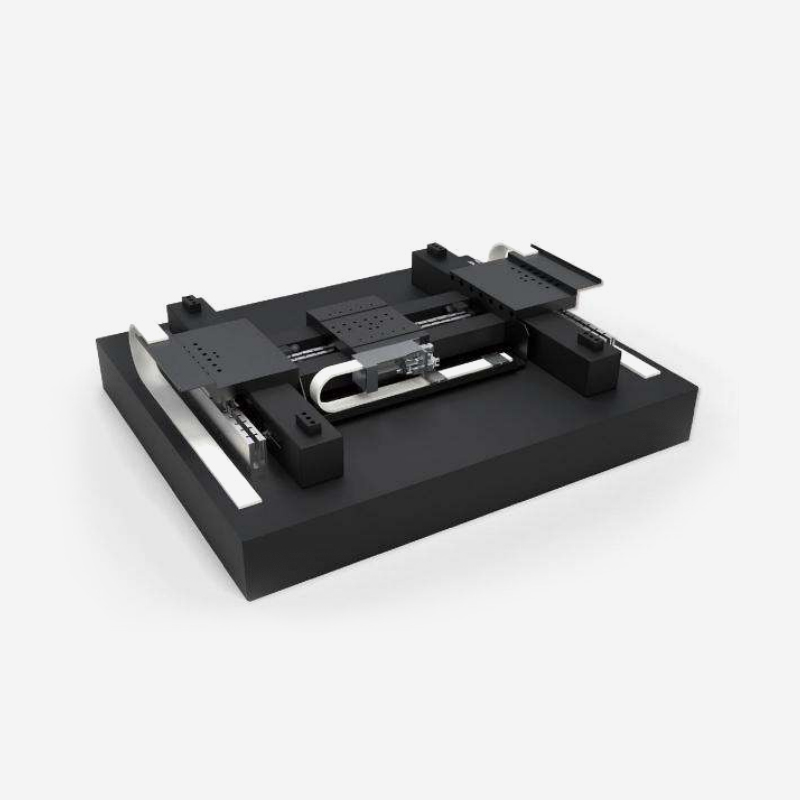
Kľúčové vlastnosti ● Opakovaná presnosť polohovania ±100nm ● Rovnosť a rovinnosť pri c...
Ste pripravení spoločne inovovať? Kontaktujte našich odborníkov.
Kontaktujte nás
Address: 288 Shande Road, mesto Shanyang, okres Jinshan, Šanghaj, Čína TEL/WhatsApp:Mobilný terminál