
Konvexné bodové prísavky z karbidu kremíka
Vlastnosti produktu Presné zarovnanie a ochrana: Presnosť poľa nárazov ±2μm, chyba zarovn...

Výrobca zdravotníckych pomôcok v Minnesote čelil kritickému nedostatku komponentov chirurgických nástrojov. Časti vyžadovali tolerancie ±5 mikrónov na kritických priemeroch, so zložitými vnútornými geometriami a povrchovou úpravou Ra 0,4. V spolupráci s partnerom pre presné obrábanie zmapoval tím inžinierov kompletný výrobný proces – od kontroly surovín až po konečnú pasiváciu – a dodal 5 000 dielov za šesť týždňov, všetky spĺňajúce špecifikácie. Tento výsledok nebol šťastný; bol výsledkom disciplinovaného, dobre pochopeného výrobného pracovného postupu.
Presne opracované diely sú stavebnými kameňmi moderného priemyslu. Od chirurgických nástrojov a podvozkov lietadiel až po komponenty automobilových motorov a polovodičové zariadenia, tieto diely umožňujú výkon a spoľahlivosť nespočetných produktov. Ale ako sa vlastne vyrábajú? Táto príručka poskytuje úplný prehľad krok za krokom presné obrábanie proces, ktorý zahŕňa všetko od dizajnu a výberu materiálu až po kontrolu a povrchovú úpravu. Či už ste vo výrobe nováčik alebo skúsený profesionál v oblasti obstarávania, tento zdroj vám prehĺbi pochopenie toho, čo je potrebné na výrobu vysokokvalitných komponentov s vysokou toleranciou.
Každá precízne opracovaná súčiastka začína ako nápad, ale táto myšlienka musí byť prevedená do vyrobiteľného dizajnu. Tu vstupuje do hry dizajn pre vyrobiteľnosť. Inžinieri úzko spolupracujú s obrábačmi, aby preskúmali geometriu dielu, identifikovali potenciálne problémy a optimalizovali dizajn pre výrobu. Prvky, ako sú ostré vnútorné rohy, hlboké úzke štrbiny a tenké steny, sa môžu obrábať ťažko alebo draho, takže sa často prepracúvajú, aby boli pri výrobe vhodnejšie.
Počas tejto fázy dizajnérsky tím špecifikuje kritické rozmery, tolerancie a požiadavky na povrchovú úpravu. Materiál vyberajú aj na základe funkčných požiadaviek dielu, prevádzkového prostredia a nákladových obmedzení. Dobre vykonaná kontrola DFM môže znížiť náklady na obrábanie o 20 až 30 percent a zabrániť nákladným prekvapeniam počas výroby. Výstupom tejto fázy je kompletný inžiniersky výkres a 3D pevný model, ktorý slúži ako hlavná definícia pre zvyšok procesu.
Po dokončení návrhu je ďalším krokom výber správneho materiálu. Výber materiálu ovplyvňuje obrobiteľnosť, životnosť nástroja, pevnosť dielu, hmotnosť a cenu. Bežné materiály na presné obrábanie zahŕňajú zliatiny hliníka, nehrdzavejúcu oceľ, titán, mosadz, meď a technické plasty. Pre náročné aplikácie sa používajú materiály ako Inconel, Monel a iné superzliatiny.
Obstarávanie materiálu zahŕňa získavanie certifikovaných surovín od schválených dodávateľov. Každá prichádzajúca dávka je kontrolovaná, aby sa overilo jej chemické zloženie a mechanické vlastnosti, aby sa zabezpečilo, že spĺňa špecifikácie požadované pre daný diel. Vysledovateľnosť je kritická, najmä v regulovaných odvetviach, ako je letecký a kozmický priemysel a zdravotnícke zariadenia, kde sa musí udržiavať certifikácia materiálov v rámci celého dodávateľského reťazca.
Výber materiálu podľa odvetvia
Výber materiálu sa výrazne líši v závislosti od odvetvia v závislosti od požiadaviek na pevnosť, odolnosť proti korózii a náklady.
So zvoleným materiálom sa výrobný proces presúva na CNC programovanie. Tu je digitálny model preložený do strojových pokynov, ktoré vedú rezné nástroje po presných dráhach, aby odstránili materiál a vytvorili požadovanú geometriu. Skúsení programátori používajú počítačom podporovaný výrobný softvér na generovanie dráh nástroja, pričom berú do úvahy faktory, ako je rýchlosť rezania, rýchlosť posuvu, hĺbka rezu a záber nástroja.
Optimalizácia dráhy nástroja je kritickým krokom, ktorý vyvažuje čas obrábania, životnosť nástroja a kvalitu povrchu. Pokročilý CAM softvér dokáže simulovať celý proces obrábania, detegovať potenciálne kolízie, overovať vôľu nástroja a predpovedať kvalitu povrchu pred tým, ako sa bude rezať akýkoľvek kov. Toto virtuálne overenie znižuje riziko nákladných chýb a umožňuje programátorom doladiť proces pre maximálnu efektivitu.
Porovnanie účinnosti dráhy nástroja
Účinnosť predstavuje rýchlosť úberu materiálu vo vzťahu k teoretickému maximu. Pokročilé stratégie dráhy nástroja výrazne zvyšujú produktivitu.
Pred začatím rezania musí byť obrobok bezpečne držaný v stroji. Uchytenie obrobku je proces upnutia, upevnenia alebo iného zaistenia suroviny tak, aby zostala stabilná počas obrábania. Správne držanie obrobku je nevyhnutné na zachovanie presnosti, zabránenie vibráciám a zaistenie bezpečnosti obsluhy. Bežné metódy upínania obrobku zahŕňajú zveráky, skľučovadlá, klieštiny a prípravky na mieru.
V prípade zložitých dielov sa často vyžadujú vlastné upínacie prostriedky, ktoré držia diel v špecifickej orientácii, majú prístup k ťažko dostupným prvkom a minimalizujú vychýlenie počas rezania. Dizajn prípravku je špecializovaná zručnosť, ktorá si vyžaduje pochopenie síl pri obrábaní, geometrie dielov a objemov výroby. Dobre navrhnutý prípravok skracuje čas nastavenia, zlepšuje opakovateľnosť a umožňuje konzistentnú kvalitu jednotlivých dielov.
S napísaným programom a pripraveným prípravkom môže začať skutočné obrábanie. Tu skutočne záleží na presnosti a spoľahlivosti zariadenia.
Jadrom presného výrobného procesu je samotná operácia obrábania. To zahŕňa použitie CNC fréz, sústruhov alebo iných obrábacích strojov na odstránenie materiálu z obrobku podľa naprogramovaných dráh nástroja. Obrábacie operácie sa zvyčajne vykonávajú v etapách, počnúc hrubovaním, aby sa rýchlo odstránila veľká časť materiálu, po ktorom nasledujú polotovary a dokončovacie prechody na dosiahnutie konečných rozmerov a povrchovej úpravy.
CNC frézovanie je jedným z najbežnejších procesov, pri ktorom sa používajú rotačné rezné nástroje na odoberanie materiálu zo stacionárneho obrobku. CNC sústruženie na druhej strane otáča obrobok, zatiaľ čo stacionárny rezný nástroj odoberá materiál. Oba procesy je možné vykonávať na 3-osových, 4-osových alebo 5-osových strojoch, pričom ďalšie osi umožňujú zložitejšie geometrie a znižujú počet potrebných nastavení. Počas celého procesu obrábania sa chladivo používa na reguláciu teploty, mazanie rezného rozhrania a odplavovanie triesok. Pokročilé presné obrábanie systémy integrujú tieto procesy s monitorovaním v reálnom čase, aby sa zabezpečila konzistentná kvalita v rámci každej výrobnej série.
Typické rozdelenie času obrábania
Rozloženie času pre typickú prácu presného obrábania. Nastavenie a kontrola predstavujú významnú časť celkového času cyklu.
Kontrola kvality nie je pri presnom obrábaní dodatočným nápadom – je integrovaná do každého kroku procesu. Priebežná kontrola zahŕňa meranie dielov v rôznych fázach výroby, aby sa overilo, či sú rozmery dodržané v rámci tolerancie. To možno vykonať pomocou ručných nástrojov, ako sú mikrometre a posuvné meradlá, alebo pokročilejších nástrojov, ako sú súradnicové meracie stroje a optické komparátory.
Štatistická kontrola procesu sa často používa na monitorovanie trendov a zisťovanie posunov v procese predtým, ako diely prekročia toleranciu. Sledovaním kľúčových rozmerov a výpočtom indexov spôsobilosti môžu výrobcovia zabezpečiť, aby bol proces stabilný a schopný spĺňať požadované špecifikácie. Ak sa zistí odchýlka, proces je možné upraviť v reálnom čase, aby sa problém napravil, čím sa zabráni šrotu a prepracovaniu.
Po opracovaní dielca do finálnych rozmerov sa často podrobuje povrchovým úpravám a sekundárnym operáciám na dosiahnutie požadovaného vzhľadu, odolnosti proti korózii alebo funkčných vlastností. Bežné dokončovacie procesy zahŕňajú eloxovanie, pokovovanie, lakovanie, práškové lakovanie a pasiváciu. Tieto úpravy chránia diel pred degradáciou vplyvom prostredia a môžu tiež zvýšiť jeho estetickú príťažlivosť.
Sekundárne operácie môžu zahŕňať tepelné spracovanie na zmenu mechanických vlastností materiálu, zváranie alebo montáž na kombináciu viacerých komponentov a nedeštruktívne testovanie na overenie integrity dielu. Pre diely, ktoré vyžadujú extrémne hladké povrchy, sa môžu použiť procesy ako honovanie, lapovanie alebo leštenie.
Procesy povrchovej úpravy
Sekundárne operácie
Pred odoslaním dielu zákazníkovi musí prejsť komplexnou výstupnou kontrolou. To zahŕňa overenie všetkých kritických rozmerov podľa technického výkresu, kontrolu povrchovej úpravy a potvrdenie, že sú splnené všetky špeciálne požiadavky. Pre regulované odvetvia sa často vyžaduje správa o kontrole prvého artiklu, ktorá dokumentuje každý rozmer a vlastnosti prvej výrobnej časti.
Vysledovateľnosť je tiež kľúčovým prvkom konečnej kontroly. Materiálové certifikácie, procesné záznamy a výsledky kontrol sú zostavené do balíka dokumentácie kvality, ktorý je priložený k zásielke. Tento balík poskytuje zákazníkovi istotu, že diel bol vyrobený podľa požadovaných noriem a umožňuje úplnú sledovateľnosť v prípade akýchkoľvek problémov s kvalitou.
Posledným krokom v procese presného obrábania je balenie a logistika. Časti musia byť starostlivo zabalené, aby sa predišlo poškodeniu počas prepravy, najmä ak majú jemné prvky alebo kritické povrchy. Na ochranu dielov počas prepravy sa často používajú antikorózne úpravy, sušidlá a tlmené obaly.
Logistické plánovanie zabezpečuje, že diely sú zákazníkovi doručené včas a v správnom množstve. To môže zahŕňať koordináciu s dopravcami, colnými maklérmi a skladovými tímami, aby sa zabezpečilo hladké fungovanie dodávateľského reťazca.
| Etapa | Kľúčové aktivity | Typické trvanie |
| Dizajn a DFM | Preskúmanie dizajnu, výber materiálu | 1-3 týždne |
| Programovanie a nastavenie | CAM programovanie, dizajn prípravku | 1-5 dní |
| Obrábanie | Hrubovanie, finishing operations | Líši sa podľa časti |
| Inšpekcia | Priebežná a výstupná kontrola | 1-3 hodiny |
| Dokončovanie | Eloxovanie, pokovovanie, tepelné spracovanie | 1-5 dní |
| Balenie a preprava | Ochranné obaly, logistika | 1-3 dni |
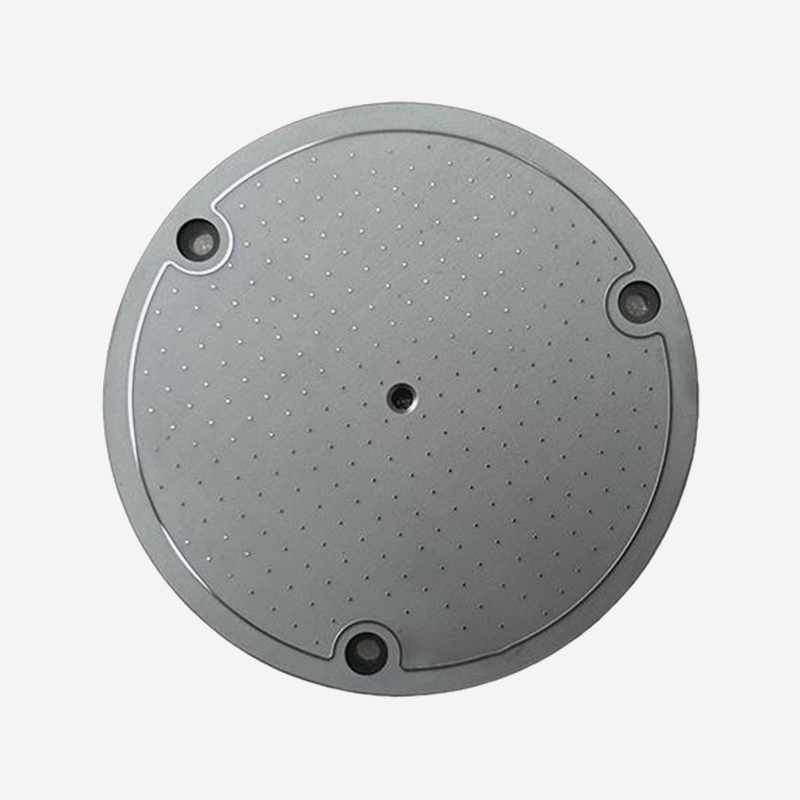
Vlastnosti produktu Presné zarovnanie a ochrana: Presnosť poľa nárazov ±2μm, chyba zarovn...
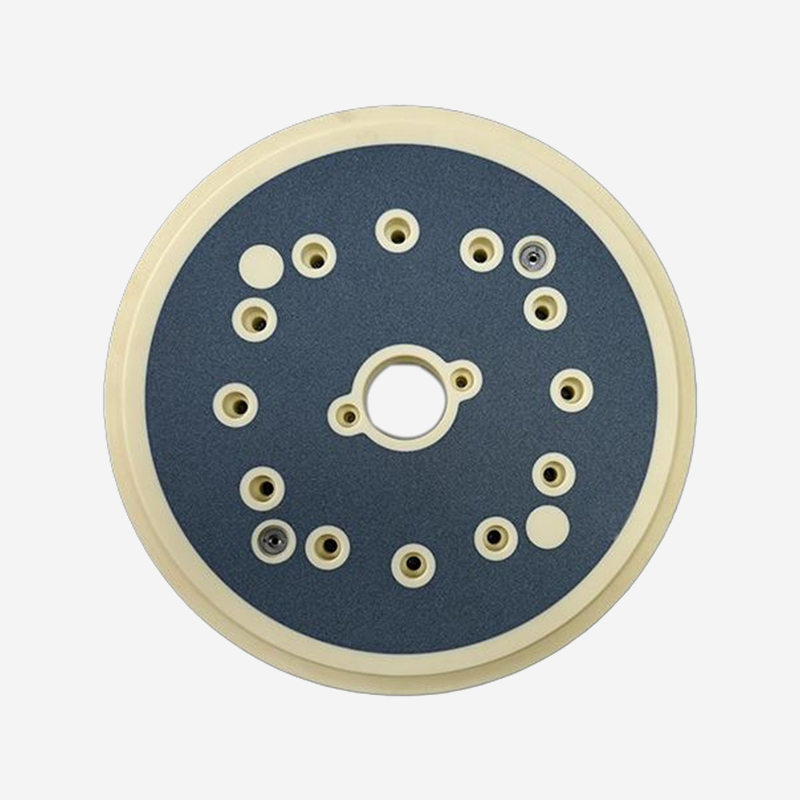
Vlastnosti produktu Vysoká čistota: Vysoká čistota, žiadna statická elektrina, vhodná pre...
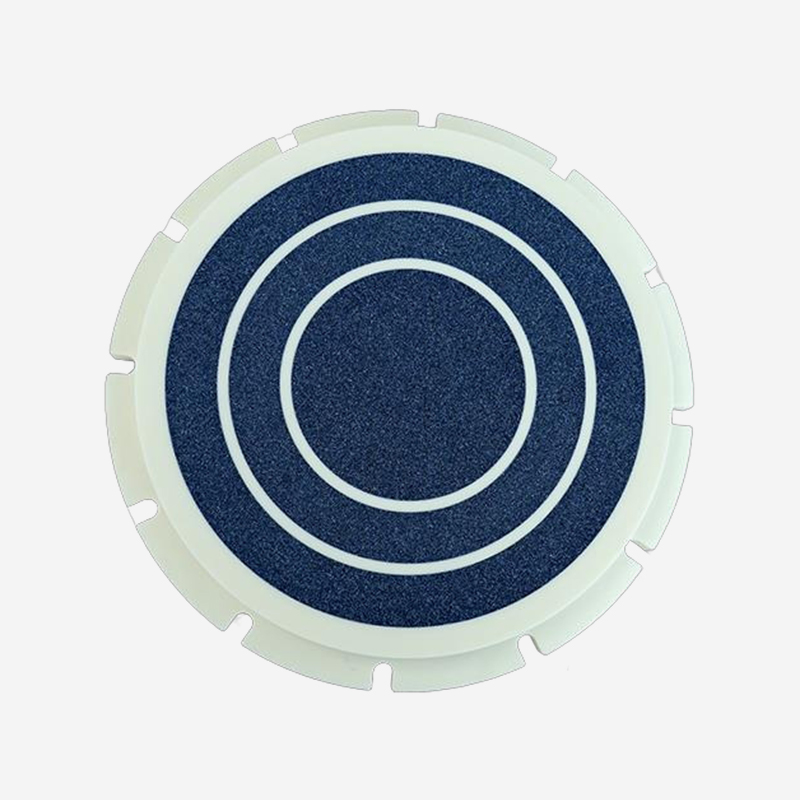
Vlastnosti produktu Vysoká čistota: Čistota > 99,5 %, žiadna kontaminácia nečistotami, vh...
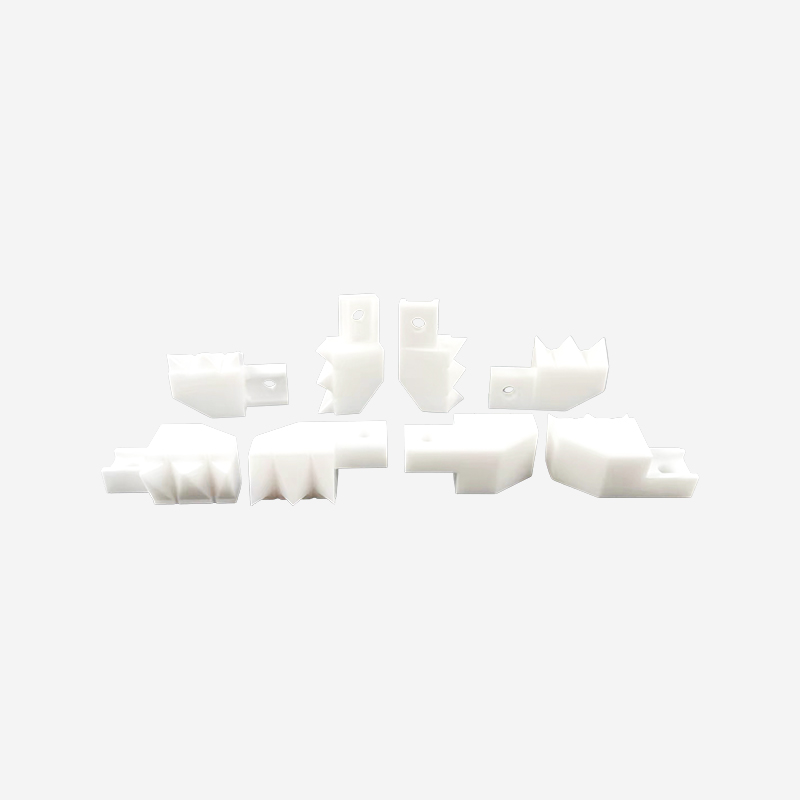
Naše opracované keramické platne a zákazkové diely sa špecializujú na ultra tesné tolerancie a sú...
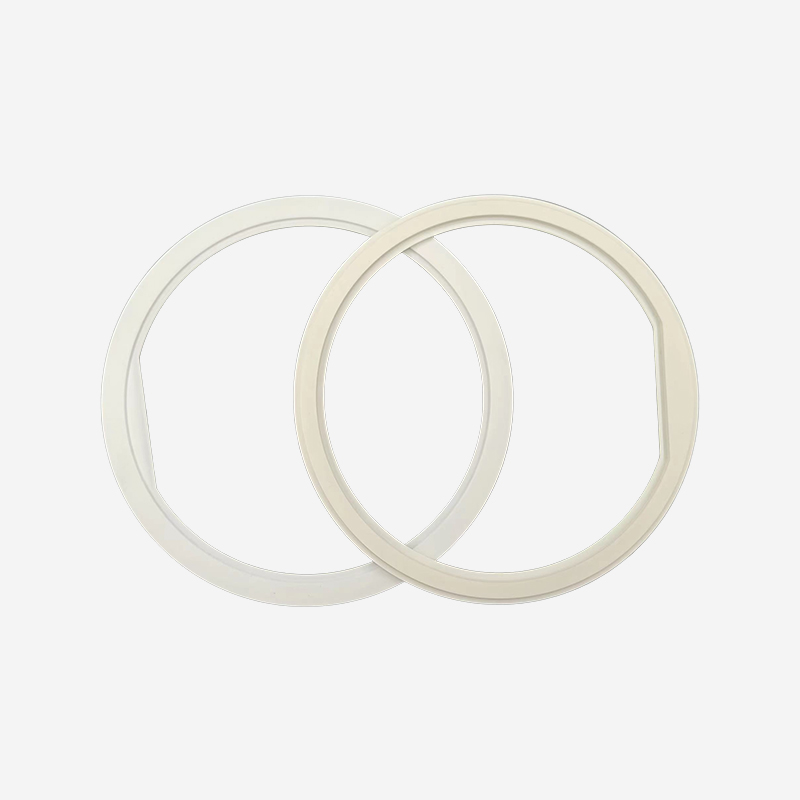
Komplexný rad vysokovýkonných keramických náhradných dielov navrhnutých na nahradenie tradičných ...
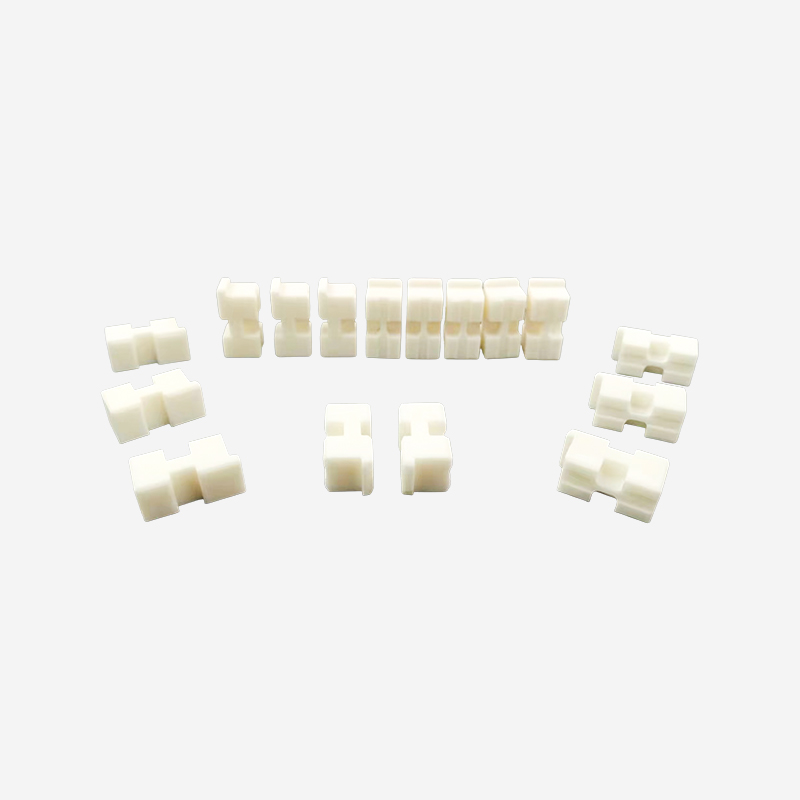
Špeciálne navrhnuté konštrukčné komponenty, ktoré kombinujú vlastnosti vysokej čistoty oxidu hlin...
Ste pripravení spoločne inovovať? Kontaktujte našich odborníkov.
Kontaktujte nás
Address: 288 Shande Road, mesto Shanyang, okres Jinshan, Šanghaj, Čína TEL/WhatsApp:Mobilný terminál