
Priemyselné komory pre optické vlákna
Prispôsobené na nanášanie a spekanie pri výrobe predliskov z optických vlákien, ponúkajúce vysokú...

Každý vákuový systém má svoju osobnosť. Niektoré rýchlo udržia základný tlak a zostanú stabilné celé týždne; u iných sa zdá, že vzniká nová netesnosť pri každom otvorení príruby. Vo väčšine prípadov nie je rozdiel v čerpadle alebo regulátore. Je to vákuová komora: jej geometria, jej vnútorný povrch a spôsob, akým bola zváraná a čistená.
Táto príručka vysvetľuje, čo treba hľadať pri špecifikácii, kúpe alebo kontrole vákuovej komory, od výberu materiálu a povrchovej úpravy až po kontroly kvality a hodnotenie dodávateľa.
Vákuová komora je utesnená nádoba, ktorá umožňuje, aby proces prebiehal pri tlaku nižšom ako okolitá atmosféra. V závislosti od aplikácie môže komora pracovať v hrubom vákuu (nad 1 mbar), vysokom vákuu (približne 1 x 10^-3 mbar) alebo ultravysokom vákuu (pod 1 x 10^-7 mbar). Čím nižší je cieľový tlak, tým viac pozornosti si vyžaduje každý detail.
Konštrukcia komory určuje tri veci: ako rýchlo systém dosiahne cieľový tlak, aký nízky môže byť tento tlak a ako stabilný zostane počas procesu. Tieto výsledky závisia od základného materiálu, vnútornej povrchovej úpravy, počtu a kvality tesnení a spôsobu montáže vnútorných komponentov. Komora so zlým vnútorným povrchom môže unikať niekoľko týždňov; komora so zachytenými objemami nesmie nikdy dosiahnuť tlak uvedený v údajovom liste.
Komora by mala byť tiež navrhnutá tak, aby mala dobrú vodivosť. Otvory čerpadla by mali byť veľké a vnútorné komponenty by nemali vytvárať úzke priechody, ktoré spomaľujú prietok plynu.
Nehrdzavejúca oceľ je predvoleným materiálom pre väčšinu komôr s vysokým a ultravysokým vákuom. Typy ako 304L alebo 316L poskytujú dobrú odolnosť proti korózii, nízke uvoľňovanie plynov po elektrolytickom leštení a stabilné mechanické vlastnosti pri tepelných cykloch. Hliník sa často vyberá pre veľké komory alebo pohyblivé časti, pretože je ľahší a má lepšiu tepelnú vodivosť, ale jeho porézna oxidová vrstva musí byť počas výroby starostlivo kontrolovaná. V tabuľke nižšie sú zhrnuté najbežnejšie materiály.
| Materiál | Typické použitie | Kľúčová výhoda | Hlavné obmedzenie |
|---|---|---|---|
| Nerezová oceľ 304/316L | Vysoké vákuum a UHV komory | Nízka tvorba plynov, výborná zvárateľnosť | Ťažšie ako hliník |
| Hliník 6061 | Veľké komory, náterové systémy | Ľahká, dobrá tepelná vodivosť | Vyžaduje špeciálne utesnenie povrchu |
| Meď bez obsahu kyslíka | Tesnenia a priechodky | Veľmi nízka miera úniku s CF prírubami | Drahé, mäkké |
Povrchová úprava nie je kozmetická. Pre vysoké vákuum často stačí čistý otryskaný alebo pasivovaný povrch. Pre ultravysoké vákuum odstraňuje elektrolytické leštenie mikrotrhliny a vložené častice, ktoré zachytávajú plyn a vytvárajú virtuálne netesnosti. Čistenie by sa malo vykonávať pomocou alkalických čistiacich prostriedkov, oplachov deionizovanou vodou a v prípade potreby pomocou cyklu vákuového vypaľovania.
Každý zvar je potenciálnym zdrojom virtuálnych netesností a tvorby častíc. Zvary s úplným prevarením, súvislé zvary namiesto bodových zvarov a konštrukcie, ktoré sa vyhýbajú štrbinám alebo slepým vreckám, znižujú riziko. Po zváraní by mala byť komora otestovaná na netesnosť héliom, ideálne s detektorom netesnosti pripojeným ku komore a nastriekaním héliom na vonkajšiu stranu každého spoja.
Výber štandardu príruby ovplyvňuje tesnosť, jednoduchosť montáže a dlhodobú údržbu. Príruby KF a ISO sú praktické pre drsné a vysoko vákuové systémy, pretože sa rýchlo montujú; CF príruby s kovovými tesneniami sú bežné v aplikáciách UHV, pretože sa dajú vypaľovať a dosahovať extrémne nízke miery úniku. Priehľady, elektrické priechodky a prívody plynu musia byť navrhnuté tak, aby ich materiály mali kompatibilnú tepelnú rozťažnosť a neunikali plyny.
Každá komora musí odolať atmosférickému tlaku bez trvalej deformácie. Hrúbka steny, výstužné rebrá a umiestnenie portov sú preto konštrukčné rozhodnutia. Veľkosť portu a vnútorná geometria zároveň nastavujú efektívnu rýchlosť čerpania. Veľká komora s malým výstupom bude pumpovať pomaly bez ohľadu na to, aká je vákuová pumpa výkonná.
Najlepšia konštrukcia vákuovej komory zlyhá, ak ju nemožno opracovať na požadované tolerancie. Čelá prírub musia zostať ploché a rovnobežné, drážky pre O-krúžky musia byť v rozmedzí niekoľkých stotín milimetra a vzory skrutiek musia byť zarovnané s príslušným hardvérom. V praxi to znamená, že výrobca komôr by mal mať možnosť vlastného obrábania, kontroly a povrchovej úpravy, a nie spoliehať sa na samostatných subdodávateľov.
V našom závode kombinujeme presné obrábanie 0,001 mm s dielmi v rozsahu od 0,1 gramu do 150 ton, čo je dôvod, prečo dokážeme vyrobiť všetko od malých CF komponentov až po veľké lakovacie komory. Ak sa chcete bližšie pozrieť na presné procesy za komponentmi komory, pozrite si našu príručku, ako na to vyrábajú sa presne opracované diely .
Nespoliehajte sa len na slovo dodávateľa vákuovej komory. Pred plánovaním inštalácie si vyžiadajte správu o skúške netesnosti hélia, materiálový certifikát a záznam o rozmerovej kontrole.
Dodávateľ by mal byť schopný poskytnúť minimálne:
Polovodičové procesy, ako je naprašovanie, leptanie a chemické nanášanie pár, vyžadujú stabilné prostredie s vysokým vákuom alebo ultravysokým vákuom. The vákuová komora musí odolávať tvorbe častíc, tolerovať reaktívne plyny a udržiavať čisté povrchy medzi jednotlivými procesmi. V prípade polovodičových materiálov tretej generácie, ako je karbid kremíka, musí komora často pracovať s vysokoteplotnými komponentmi a špecializovanými keramickými časťami. Preto vyrábame špeciálne vysokovákuové a ultravysokúkuové polovodičové komory s prísne kontrolovanou vnútornou geometriou a kvalitou zvaru.
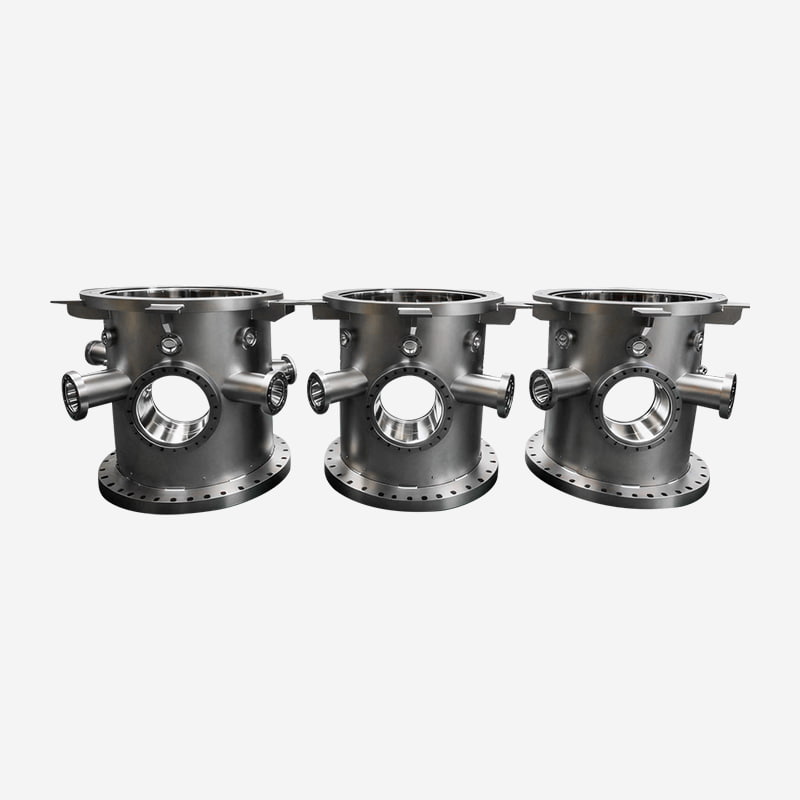 Polovodičové vákuové komory s vysokým vákuom a ultravysokým vákuom Tieto komory sú skonštruované pre stabilné HV/UHV prostredia pri spracovaní polovodičov, s kontrolovanou geometriou a testovaním tesnosti. Zvážte ich tam, kde reaktívne plyny a vysokoteplotné komponenty vyžadujú čistý a spoľahlivý vákuový výkon. Zobraziť produkt →
Poťahovacie systémy používajú komory s veľkými vnútornými objemami, viacnásobné prístupové porty a často špecializované upínacie prostriedky na spracovanie z rolky na rolku alebo inline. Teleso komory musí poskytovať štrukturálnu tuhosť pri vákuovom zaťažení a zároveň udržiavať vnútorné povrchy kompatibilné s naneseným filmom. Pre kontinuálne poťahovacie linky sú dĺžka komory a rozloženie portu zvyčajne prispôsobené procesu. Naše kontinuálne lakovacie komory sú skonštruované pre túto požiadavku.
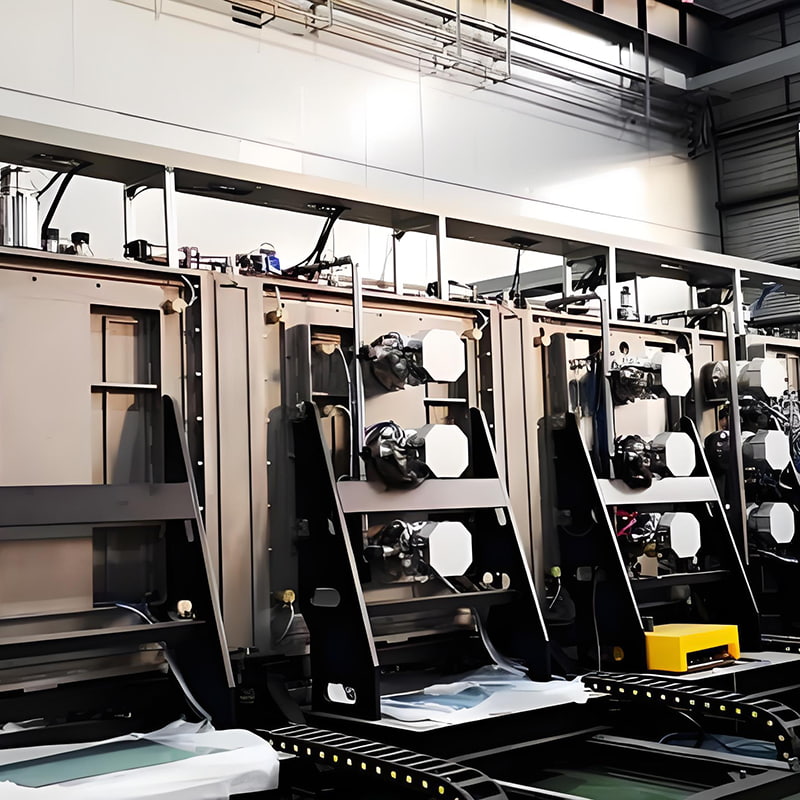 Priebežné poťahovacie komory pre inline výrobu Navrhnuté pre veľkoobjemové náterové systémy s vlastným rozmiestnením portov a pevnými vákuovými štruktúrami. Podporujú spracovanie roll-to-roll alebo inline, vďaka čomu sú relevantné pre vysokovýkonné kontinuálne nanášanie a viacvrstvové nanášanie. Zobraziť produkt →
Vákuové komory sa používajú aj pri výrobe vodíka, testovaní komponentov palivových článkov a pri sušení alebo plniacich linkách lítiových batérií. Tieto aplikácie často kombinujú kontrolu vlhkosti, integritu vákua a bezpečnostné požiadavky. Komora s nesprávnou povrchovou úpravou môže zachytiť vlhkosť a vynútiť si dlhšie cykly odčerpávania, čo priamo znižuje priepustnosť. Naše komory na vodíkovú energiu a lítiové batérie riešia tento problém s kontrolovanými vnútornými povrchmi a testovanými zvarmi.
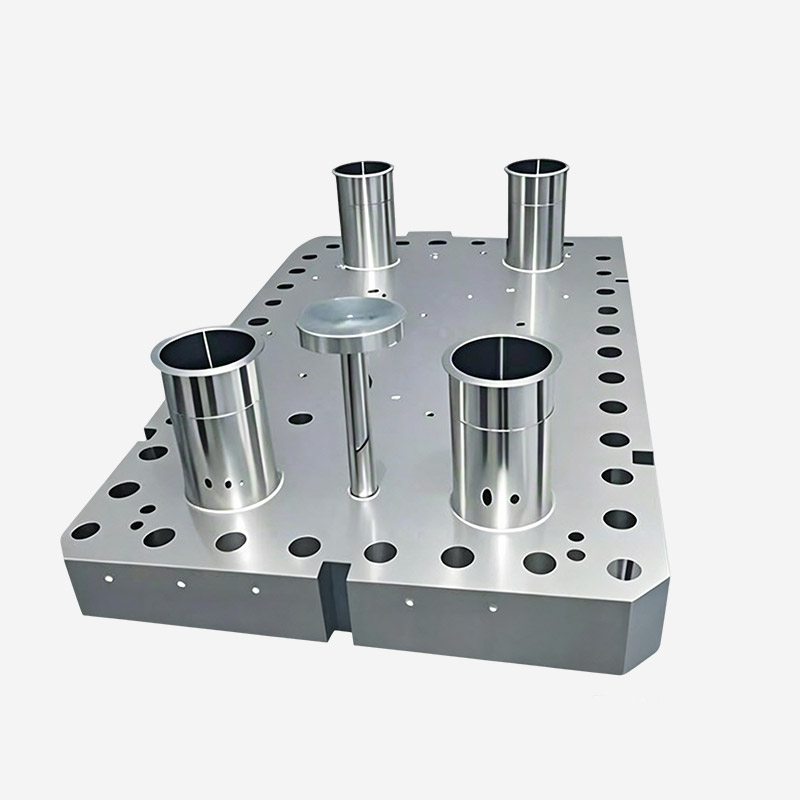 Vákuové komory pre procesy s vodíkovou energiou a lítiovými batériami Tieto komory riešia kontrolu vlhkosti a integritu vákua pri výrobe vodíka, testovaní palivových článkov a sušení alebo plnení batérií. Kontrolované vnútorné povrchy a zvary testované na netesnosť pomáhajú skrátiť cykly čerpania a zlepšiť bezpečnosť procesu. Zobraziť produkt →
Iné aplikácie, vrátane simulácie letectva, optického poťahovania a spracovania optických vlákien, kladú svoje vlastné obmedzenia, ako sú veľké celkové rozmery alebo špeciálne požiadavky na výrez.
Spoľahlivý dodávateľ by nemal komoru len nakresliť a zvárať; mali by vám tiež pomôcť vybrať správny materiál, príruby, vnútornú úpravu a plán testovania. Podľa našich skúseností nasledujúce otázky rýchlo zúžia zoznam:
O SLNEČNÝ , sledujeme tento prístup už od roku 1986 a kombinujeme výrobu vákuových zariadení s presným obrábaním a výrobou veľkých dielov. Táto kombinácia udržuje tolerancie pod kontrolou od prvého rezu až po záverečnú skúšku tesnosti.
Pre vysoké vákuum a UHV je nehrdzavejúca oceľ 304L alebo 316L zvyčajne najbezpečnejšou voľbou kvôli jej nízkemu uvoľňovaniu plynov a dobrej zvárateľnosti. Hliník je praktickou alternatívou pre veľké komory alebo komory citlivé na hmotnosť, vyžaduje si však starostlivejšiu prípravu povrchu.
Hrubý povrch zachytáva molekuly plynu a procesné zvyšky. Elektrolyticky leštené alebo správne pasivované povrchy uvoľňujú plyn rýchlejšie, skracujú čas čerpania a znižujú kontamináciu časticami v citlivých procesoch.
áno. Geometria, počet a typ portov, materiál, povrchová úprava a požiadavky na testovanie môžu byť prispôsobené procesu. Poskytnite svojmu dodávateľovi rozsah pracovného tlaku, typy plynu, rozsah teplôt a očakávaný čas cyklu.
Vyžiadajte si správu o rozmerovej kontrole, materiálové certifikáty, výsledky testu tesnosti hélia a záznam o čistení. Ak komora zahŕňa zváranie, vyžiadajte si aj záznamy o kontrole zvarov.
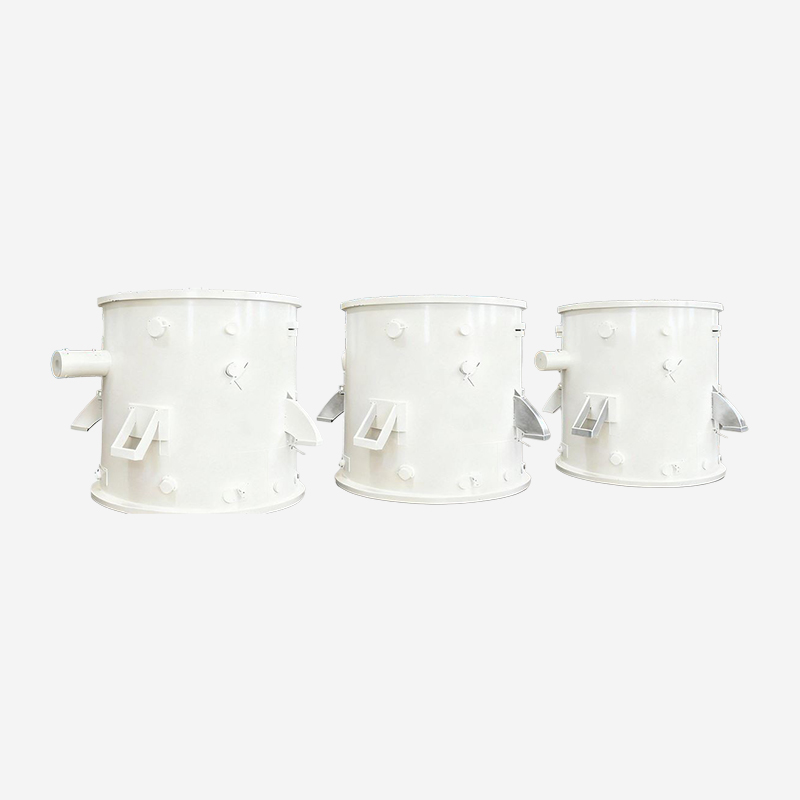
Prispôsobené na nanášanie a spekanie pri výrobe predliskov z optických vlákien, ponúkajúce vysokú...
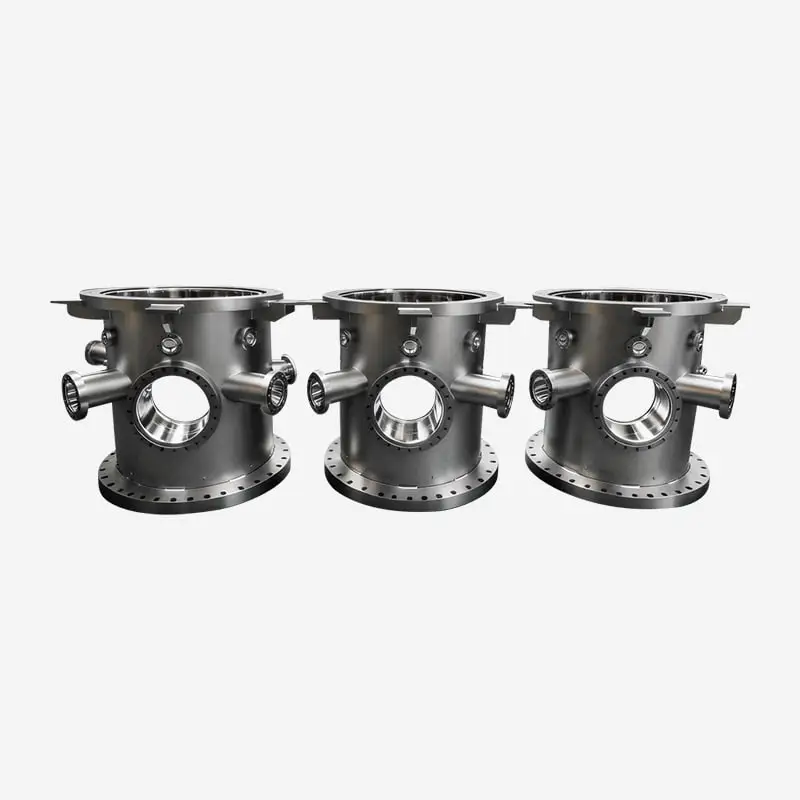
Tieto komory, ktoré spĺňajú normy HV a UHV, sú prísne testované na netesnosť héliom, aby sa zabez...
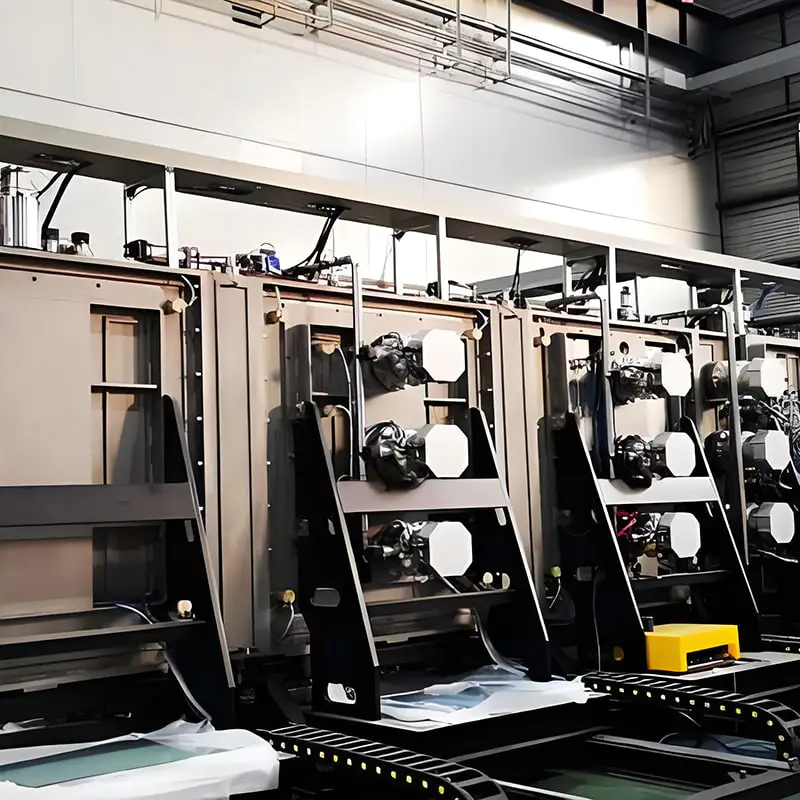
Navrhnuté pre veľkoobjemovú inline výrobu, podporujúce nepretržitý tok materiálu a viacvrstvové n...
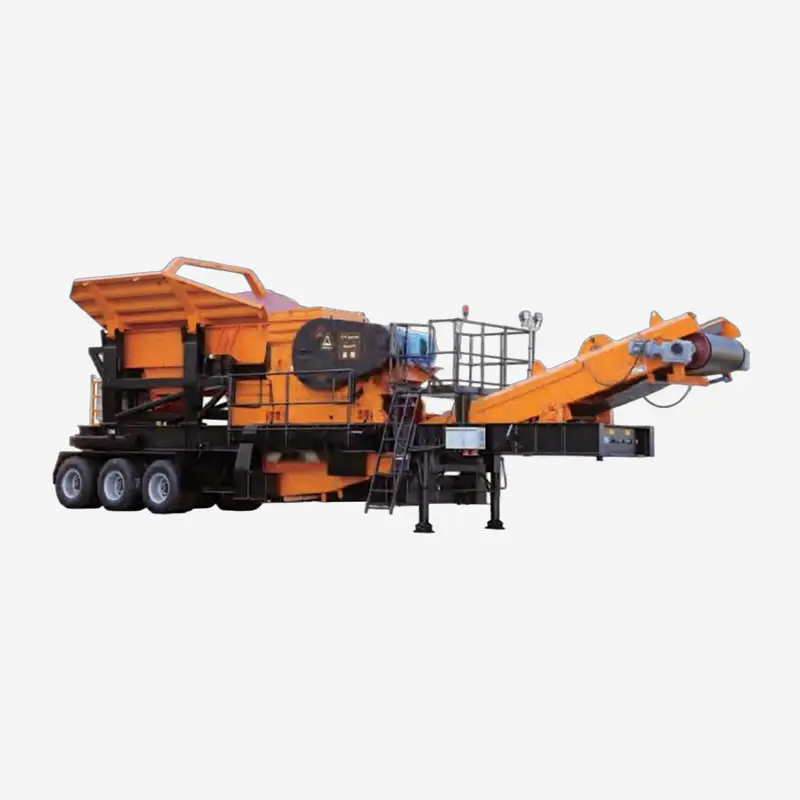
Kolesová mobilná drviaca stanica CW710J je vlastnoručne vyvinuté mobilné drviace a triediace zari...
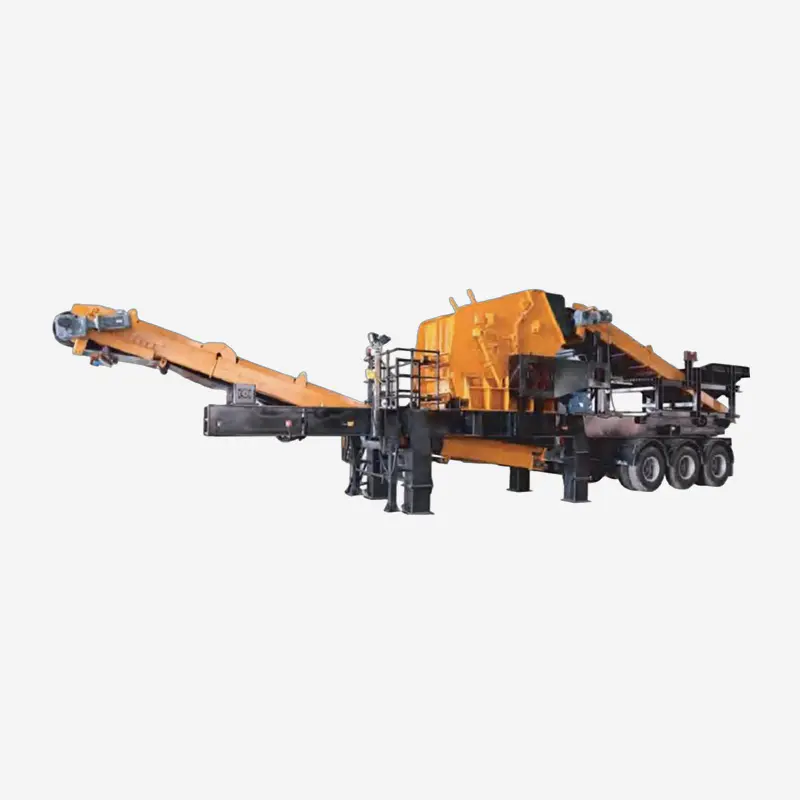
Drviaca stanica CW1315 je kolesové mobilné drviace a triediace zariadenie vyvinuté spoločnosťou S...
Ste pripravení spoločne inovovať? Kontaktujte našich odborníkov.
Kontaktujte nás
Address: 288 Shande Road, mesto Shanyang, okres Jinshan, Šanghaj, Čína TEL/WhatsApp:Mobilný terminál