
Komponenty z karbidu kremíka pre vysokoteplotné zariadenia
Pre najnáročnejšie vysokoteplotné aplikácie prekoná spekaný karbid kremíka väčšinu kovov, žiaruvz...

Výskumník utiahne prírubu CF, spustí podporné čerpadlo a sleduje, ako iónový merač stúpa nad 10⁻⁸ mbar. Potom sa to zastaví. Systém sa drží pri nízkom vákuu, ale rozsah ultra vysokého vákua zostáva mimo dosahu. Tento scenár sa odohráva v laboratóriách a na výrobných linkách častejšie, než sa väčšina inžinierov snaží priznať – a takmer v každom prípade nie je vinníkom čerpadlo alebo meradlo, ale samotné komponenty.
Systémy s ultravysokým vákuom (UHV) vyžadujú odlišné myslenie od bežných nastavení vysokého vákua. V rozsahu tlaku pod 10⁻⁷ mbar každý materiál, každý zvar, každé tesnenie a každá povrchová úprava ovplyvňuje dosiahnuteľný základný tlak. Výber správneho komponenty s ultra vysokým vákuom preto nie je vecou preferencie – je to rozdiel medzi systémom, ktorý dosahuje 10⁻¹⁰ mbar a systémom, ktorý nikdy neopustí rozsah 10⁻⁶.
Táto príručka vysvetľuje, ako fungujú komponenty UHV, kde dochádza k poruchám a čo je potrebné skontrolovať predtým, ako sa zaviažete dodávateľovi.
UHV začína tam, kde bežná vákuová fyzika mení charakter. Pod približne 10⁻⁷ mbar sa prúdenie plynu stáva molekulárnym – molekuly narážajú do stien oveľa častejšie ako navzájom. Odplyňovanie z povrchov prevyšuje pôvodnú vzduchovú záťaž ako dominantný zdroj plynu. A rýchlosti úniku, ktoré sú pri 10⁻⁵ mbar irelevantné, sa stávajú katastrofálne pri 10⁻¹⁰ mbar.
Z tohto dôvodu musí komponent skutočne s UHV spĺňať štyri podmienky súčasne:
Tieto štyri kritériá vysvetľujú, prečo štandardnú priemyselnú prírubu alebo komerčný guľový ventil nemožno jednoducho „prispôsobiť“ na prevádzku UHV. Metalurgia, geometria tesnenia a stav vnútorného povrchu sa líšia od konvenčných komponentov.
Výber materiálu určuje teoretickú hornú hranicu výkonu UHV systému; povrchová úprava určuje, ako blízko sa k tomuto stropu skutočne dostanete.
Nerezová oceľ typu 316L je ťahúňom UHV konštrukcie. Jeho nízky obsah uhlíka znižuje precipitáciu karbidu chrómu počas zvárania a jeho austenitická štruktúra nepodlieha magnetickým fázovým prechodom – kritická vlastnosť, keď sú komponenty umiestnené v blízkosti elektrónovej optiky alebo dráh lúčov. Titán sa objavuje tam, kde záleží na hmotnosti alebo tepelnej rozťažnosti. Hliník je prijateľný pre niektoré UHV komory, najmä veľké, za predpokladu vhodnej povrchovej úpravy.
Stupnice rýchlosti odplynenia s efektívnou plochou. Drsný povrch s Ra 3,2 µm zachytáva vodnú paru a uhľovodíky oveľa agresívnejšie ako elektrofázovaný povrch s Ra 0,4 µm. Pre najvyššie úrovne vákua sú vnútorné povrchy zvyčajne:
To je dôvod, prečo dve komory rovnakej geometrie môžu mať úplne odlišné základné tlaky. Kov je rovnaký; povrchová práca nie je.
Každý spoj v systéme UHV predstavuje potenciálnu cestu úniku. Výber prírub a tesnení preto určuje dosiahnuteľné vákuum a záťaž systému na údržbu.
Pre tlaky od 10⁻⁷ až do 10⁻¹² mbar dominuje systém CF (ConFlat). Spoj CF využíva ostrie noža na každom čele príruby, ktoré sa zahryzne do mäkkého kovového tesnenia – zvyčajne bezkyslíkatej medi alebo postriebreného OFC – čím sa vytvorí hermetické tesnenie. Pretože nie je zahrnutý žiadny elastomér, spoje CF sa dajú vypáliť do 450 °C a po správnom utiahnutí držia tlak na neurčito.
To, čo oddeľuje dobre vyrobenú prírubu CF od nekvalitnej, nie je samotný polotovar príruby, ale geometria ostria noža. Ostrosť hrán, rovnomernosť výšky a tvrdosť povrchu určujú, či sa tesnenie deformuje konzistentne po celom obvode. Nekonzistentné obrábanie tu vytvára netesnosti, ktoré sa objavia až po tepelnom cyklovaní.
Pre aplikácie vyžadujúce plnú UHV kompatibilitu je praktickou voľbou certifikovaný pár prírub CF – neotočný pre konštrukčné spoje, otočný tam, kde je zarovnanie náročné.
Príruby KF (quick-flange) a ISO používajú elastomérové O-krúžky – zvyčajne Viton alebo iné nízko odplyňujúce zlúčeniny – stlačené medzi strediacimi krúžkami. Tieto systémy sú pohodlné, lacné a úplne vhodné pre vysoké vákuum (10⁻3 až 10⁻⁷ mbar). Ale pretože elastoméry unikajú, absorbujú vodu a pri vypaľovaní sa degradujú, spoje KF a ISO nedokážu dodať základné tlaky alebo teploty vypaľovania, ktoré si vyžaduje skutočná UHV prevádzka.
To znamená, že hybridné konfigurácie sú bežné v systémoch UHV: spoje KF používané na strane hrubovania, spoje CF na strane s vysokým vákuom. Pochopenie hraníc medzi nimi je súčasťou kompetentnej architektúry systému.
V systémoch KF a ISO má centrovací krúžok dvojitú funkciu. Vystreďuje príruby, ale tiež nesie jeden alebo dva O-krúžky. Krúžok s nesprávnym tvrdomerom O-krúžku, nesprávnou hĺbkou drážky alebo nesprávnym vnútorným priemerom bude pri pečení presakovať alebo voľne vibrovať v čerpacích systémoch. Ide o malé časti s nadrozmernými následkami.
Vákuová komora je pódium, na ktorom pôsobí každý ďalší komponent. Jeho dizajn rozhoduje o tom, ako efektívne fungujú čerpadlá, ako rovnomerne sa systém vypeká a ako ľahko sa dá vyčistiť interiér.
Úplné penetračné zvary sú v UHV neobchodovateľné. Bodové zvary a čiastočné zvary vytvárajú mŕtve objemy, ktoré pomaly unikajú v priebehu dní alebo týždňov. Každý zvarový šev musí byť súvislý, bez pórovitosti a ideálne vybrúsený na vákuovej strane, aby sa zmenšila plocha.
Praktické pravidlo: ak nemôžete skontrolovať zvar zo strany vákua, nemôžete mu dôverovať v UHV.
Pasivácia obnovuje ochrannú vrstvu oxidu. Elektroleštenie ide ešte ďalej, odstraňuje kontrolovanú vrstvu materiálu a vyhladzuje mikroskopické vrcholy. Pre UHV komory používané v polovodičových alebo časticových aplikáciách je štandardnou praxou elektrophishing na Ra ≤ 0,4 µm s overenou čistotou.
Komory určené na spracovanie polovodičov tretej generácie, ako sú zariadenia SiC, čelia ešte prísnejším obmedzeniam v oblasti materiálu a čistoty. Samotná komora sa stáva procesnou premennou.
 HV/UHV polovodičové vákuové komory testované na netesnosť hélia Tieto komory sú navrhnuté pre náročné polovodičové procesy, ako je výroba SiC, s testovaním netesnosti héliom, ktoré zaisťuje ultra nízke miery úniku. Ich tuhosť a presné opracovanie vyhovujú prostrediam s vysokým vákuom, kde geometria komory priamo ovplyvňuje výkon systému. Zobraziť produkt →
Pri toku voľnej molekuly je vodivosť čisto geometrická. Dlhý, úzky port spájajúci komoru s čerpadlom môže znížiť efektívnu rýchlosť čerpania 10× alebo viac. Konštruktéri by mali umiestniť porty pumpy tak, aby sa minimalizovala dĺžka cesty, vyhnúť sa kolien v pravom uhle všade tam, kde je to možné, a dimenzovať všetky porty za predpokladu, že pumpa je účinná len tak, ako to cesta umožňuje.
Každá pohyblivá časť vo vnútri alebo na UHV systéme spochybňuje filozofiu tesnenia. Ventily musia izolovať sekcie bez zavádzania zdrojov odplynenia; priechodky musia prenášať pohyb do vákua bez úniku.
Tri rodiny ventilov pokrývajú väčšinu požiadaviek UHV:
| Typ ventilu | Tesniaci mechanizmus | Typický rozsah | Pečiteľnosť |
|---|---|---|---|
| Celokovový rohový ventil | Medené tesnenie stlačené klinom | VN do UHV | Až do 300 °C |
| Kovový utesnený posúvač | Kovové tesnenie, mechanizmus posuvnej brány | VN do UHV | Do 200 °C |
| Pneumatický vlnovcový ventil | Viton O-krúžok alebo kovové tesnenie, vlnovcový pohon | HV, niektoré modely UHV | Závisí od tesnenia |
Pre systémy, ktoré musia opakovane izolovať záťažový uzáver alebo procesnú komoru, je spoľahlivý celokovový posúvač často jedinou reálnou možnosťou. Elastomérne utesnené ventily sa nakoniec uvoľnia, absorbujú vodnú paru a vytiahnu váš základný tlak nahor.
Elektrické priechodky v UHV typicky pozostávajú z vodiča spájkovaného do izolačnej keramiky, ktorá je zase privarená do príruby CF. Ferrofluidné priechodky ponúkajú rotačný pohyb s výnimočne nízkym únikom, ale vyžadujú si opatrnosť v súvislosti s teplotou a magnetickými poľami. K dispozícii sú lineárne a rotačné mechanické priechodky využívajúce diferenciálne čerpané O-krúžky, ale pre prevádzku UHV sa uprednostňujú zvárané vlnovcové konštrukcie z dôvodu nulových dynamických únikových ciest.
Žiadne čerpadlo nepokryje celý tlakový rozsah od atmosféry do 10⁻¹⁰ mbar. Praktický UHV čerpací komín sa spolieha na stupňovité vybavenie, pričom každý stupeň premosťuje tlakovú medzeru na ďalší.
Olejové difúzne čerpadlá zostávajú relevantné v systémoch UHV, ktoré čerpajú veľké objemy alebo zvládajú veľké zaťaženie plynom. Ich nedostatok pohyblivých častí a vysoká priepustnosť pri nízkych tlakoch ich robí užitočnými v priemyselných a výskumných prostrediach – za predpokladu, že je zavedený chladiaci uzáver a starostlivé riadenie spätného toku.
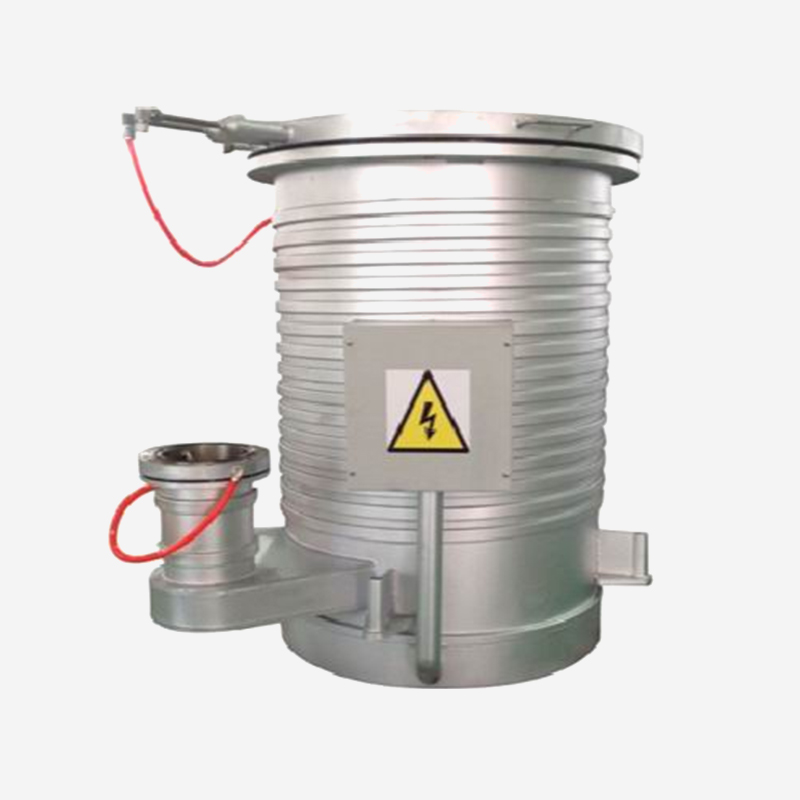 Olejové difúzne čerpadlo DPM-16 s vysokou priepustnosťou UHV Toto čerpadlo zvláda veľké zaťaženie plynom v systémoch UHV bez pohyblivých častí, vďaka čomu je spoľahlivé pre priemyselné a výskumné aplikácie. Jeho nútené chladenie vodou a kompatibilita so studenou pascou pomáha riadiť spätný tok, ktorý je rozhodujúci pre udržanie celkovej účinnosti systému. Zobraziť produkt →
Čerpadlo, ktoré prenesie systém z atmosféry do vysokého vákua, odstráni 99,99999 % všetkých molekúl plynu. Ak je táto fáza neefektívna, kontaminovaná alebo priškrtená upchatou prednou líniou, celý systém zápasí bez ohľadu na kvalitu komponentov UHV v smere prúdu.
Montáž UHV systému s prémiovými komponentmi nie je konečná – overenie je. Vo fáze uvádzania do prevádzky dominujú dva procesy.
Pri izbovej teplote uvoľňuje povrch z nehrdzavejúcej ocele vodnú paru celé mesiace. Pečenie pri 150 – 250 °C urýchľuje desorpciu, pričom vodnú vrstvu odstraňuje skôr za hodiny alebo dni ako mesiace. Systémy určené pre 10⁻¹⁰ mbar jednoducho nedosiahnu cieľový tlak bez efektívneho cyklu pečenia.
Táto požiadavka má praktické dôsledky pre výber komponentov. Každá príruba, ventil, meradlo a priezor musia znášať opakované tepelné cykly bez toho, aby došlo k ich znehodnoteniu. Toto je skutočný dôvod, prečo elastomérové tesnenia zlyhávajú v systémoch UHV: po niekoľkých cykloch pečenia sa spália, odplynia alebo stratia poddajnosť.
Detekcia úniku pomocou hmotnostného spektrometra pomocou hélia je zlatým štandardom pre overenie UHV. Dobre zostavený systém by mal vykazovať rýchlosť úniku hélia pod 10⁻¹⁰ mbar·l/s. Čokoľvek nad 10⁻⁸ mbar·L/s znamená skutočný únik, ktorý je potrebné nájsť a opraviť pred uvedením systému do prevádzky.
Kvalita komponentov sa medzi výrobcami výrazne líši. Keďže väčšina komponentov UHV je inštalovaná vo vnútri zváraných zostáv alebo skrytá medzi prírubami, nekvalitné povrchy sa často stratia až po týždňoch uvádzania do prevádzky.
Tieto otázky sú dôležité, pretože výkon UHV nie je viditeľný v údajovom liste. Rovnaký model príruby z rôznych tovární sa môže líšiť v kvalite ostria noža, vnútornej drsnosti a disciplíne čistenia, čo vedie k rádovým rozdielom v základnom tlaku.
Dodávatelia, ktorí majú dlhoročné skúsenosti s presným obrábaním, tomu rozumejú. Disciplína potrebná na dodržanie tolerancií 0,001 mm, riadenie certifikácie materiálov a kontrola stavu povrchu sa prenáša priamo do výroby komponentov UHV. To je jeden z dôvodov, prečo najspoľahlivejšie diely UHV často pochádzajú od výrobcov s koreňmi v presnom strojárstve, a nie v generických armatúrach a inštalatérstve.
Systémy s ultra vysokým vákuom odmeňujú trpezlivosť a trestajú skratky. Komponenty, ktoré vyberiete, určujú každý merateľný výsledok: základný tlak, čas odčerpania, rýchlosť úniku, stabilitu vypaľovania a náklady na vlastníctvo počas životnosti systému.
Začnite s tesneniami a prírubami, kde vzniká väčšina porúch. Potom sa pozrite na geometriu komory a zvary, ktoré rozhodujú o odplynení a vodivosti. Vyberte si ventily a priechodky na základe tepelných cyklov a spoľahlivosti, nielen podľa katalógovej ceny. A všetko overte – pretože v ultra vysokom vákuu sa nepočítajú dobré úmysly, ale namerané miery úniku.
Komponenty s ultra vysokým vákuom sú vyrábané tak, aby sa znížila miera netesnosti, používali sa materiály s nižším uvoľňovaním plynov, odolávali vyšším teplotám vypaľovania a čistia sa dôslednejšie ako štandardné komponenty s vysokým vákuom. V praxi to znamená kovové tesnenia, zváranú konštrukciu, overenú netesnosť a kontrolované povrchové úpravy.
Príruby KF sa spoliehajú na elastomérové O-krúžky, ktoré absorbujú vodnú paru a vplyvom tepla sa zhoršujú. Nie sú vhodné pre UHV prevádzku. Použite príruby CF s medenými tesneniami pre pripojenia UHV a rezervné komponenty KF pre hrubovacie vedenia a iné profily bez UHV.
Vyžiadajte si materiálové certifikáty, záznamy o povrchovej úprave, výsledky testu tesnosti hélia a maximálnu teplotu vypaľovania. Komponent propagovaný ako "podtlakový" by sa bez týchto overení nemal považovať za UHV bezpečný.
Pozinkovaná oceľ, liatina, porézny hliník a väčšina štandardných elastomérov by sa nemali používať vo vnútri UHV komory. Zliatiny s vysokým obsahom zinku, olova alebo síry tiež nadmerne odplyňujú. Mosadz je hraničná a mala by sa používať iba v malých množstvách s overením.
Skontrolujte tri oblasti v poradí: po prvé, na skutočné netesnosti pomocou héliového detektora netesností; po druhé, pre kontamináciu alebo nedostatočné prepečenie; po tretie, pre efektívnu rýchlosť čerpania v komore. V praxi sa väčšina porúch UHV vracia k prírube alebo ventilu, nie k čerpadlu alebo manometru.
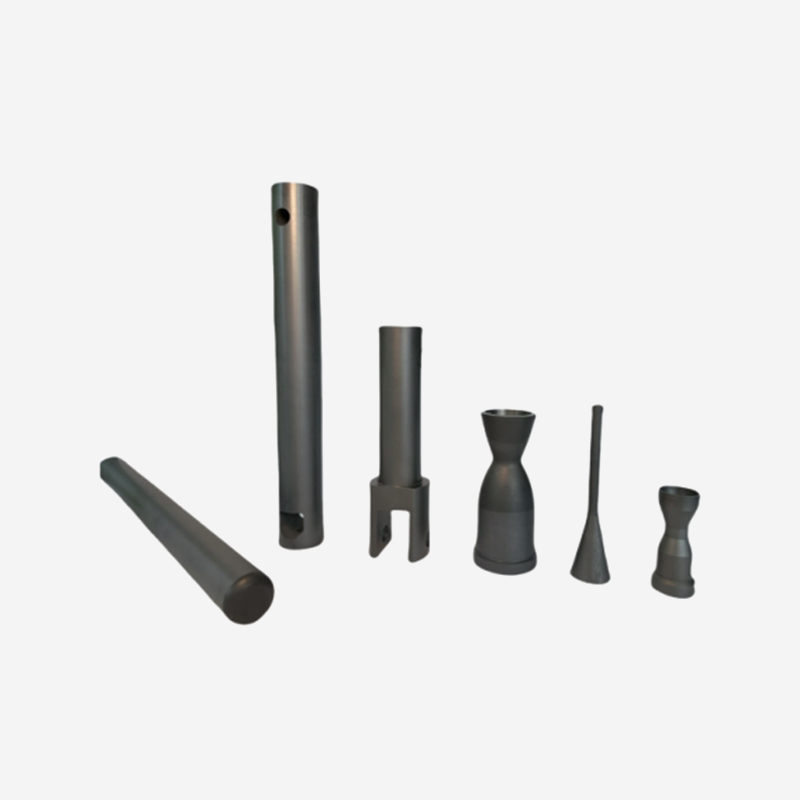
Pre najnáročnejšie vysokoteplotné aplikácie prekoná spekaný karbid kremíka väčšinu kovov, žiaruvz...
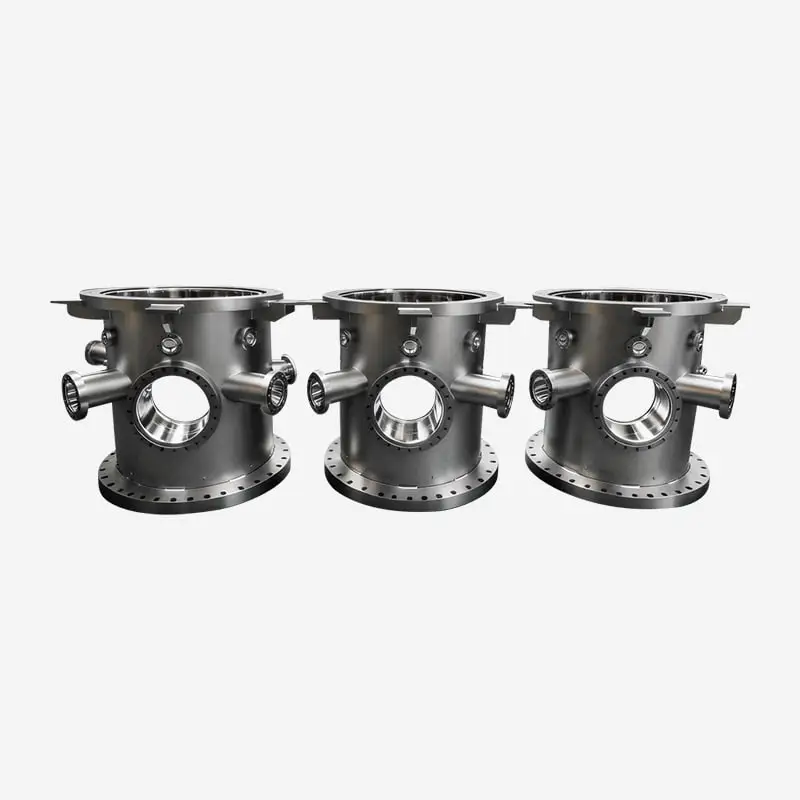
Tieto komory, ktoré spĺňajú normy HV a UHV, sú prísne testované na netesnosť héliom, aby sa zabez...
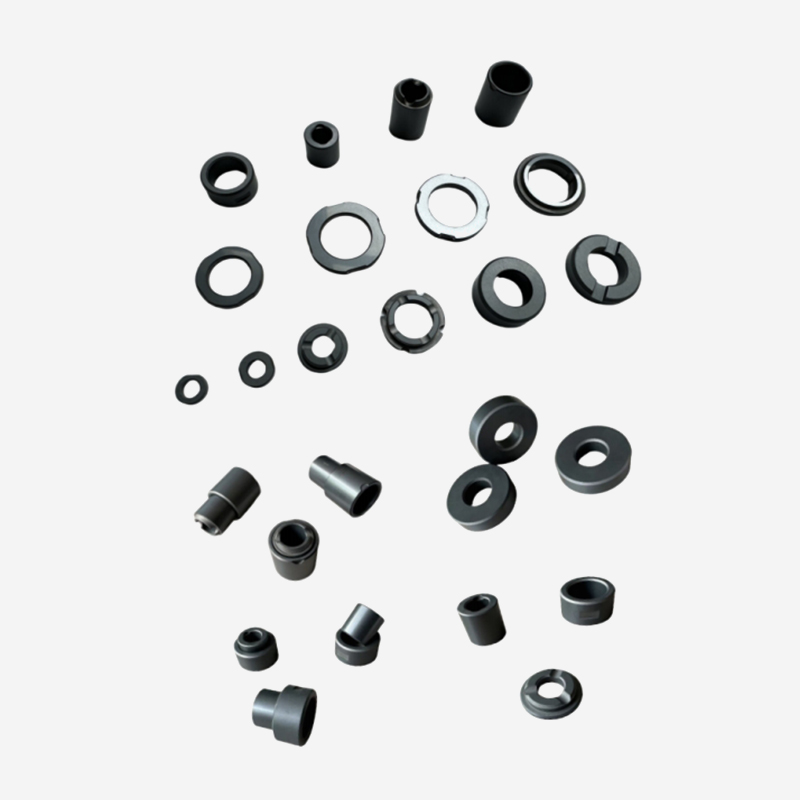
Vysokovýkonná keramika z karbidu kremíka sa vyznačuje extrémne vysokou odolnosťou proti opotreben...
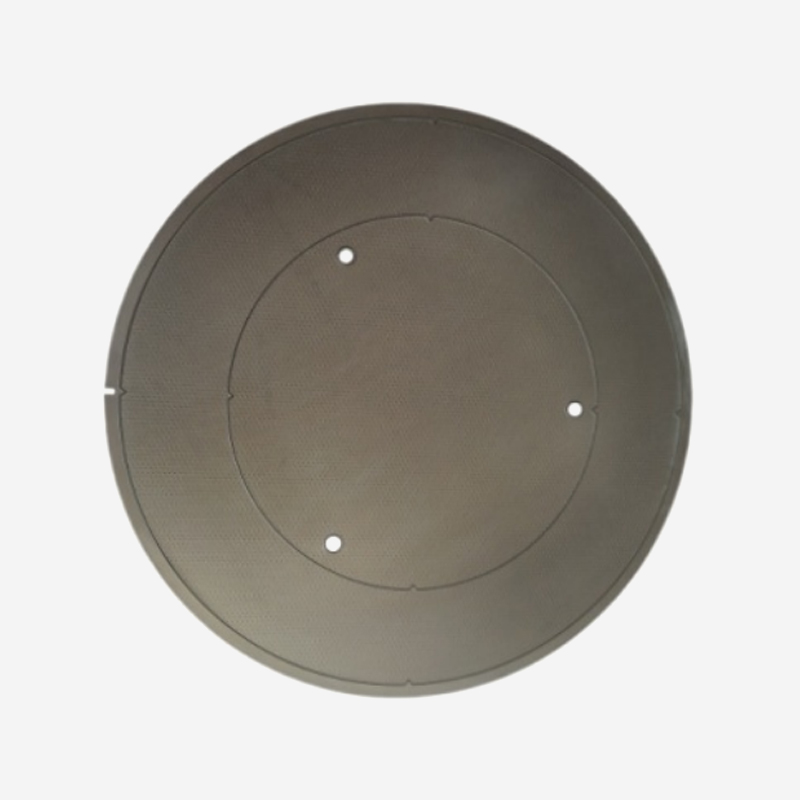
Karbid kremíka má koeficient tepelnej rozťažnosti, ktorý zodpovedá koeficientu kremíka, a vyznaču...
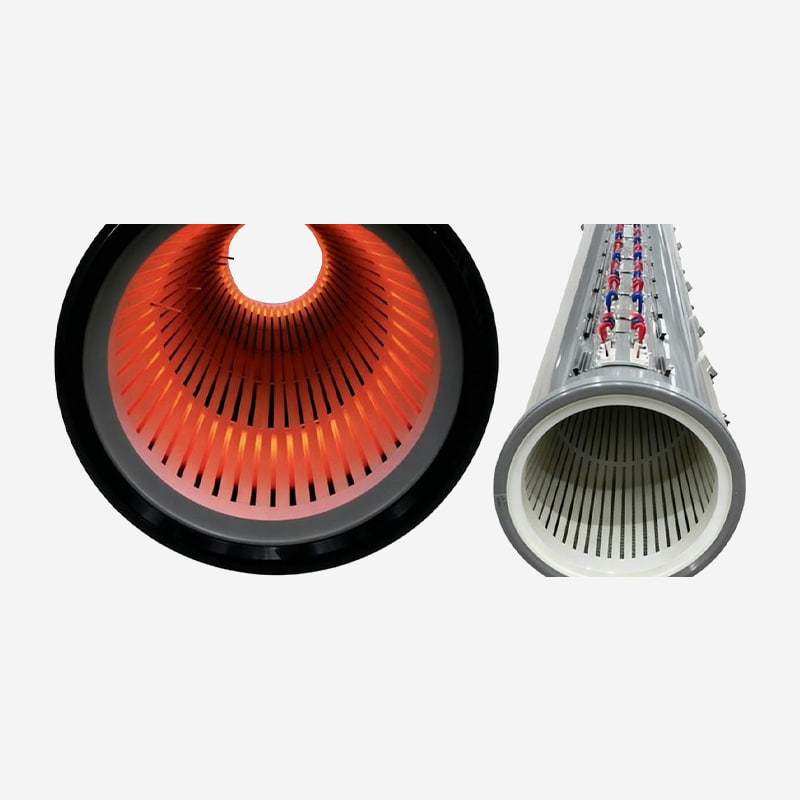
Poskytujeme komplexný rad vysokovýkonných kľúčových komponentov pre zariadenia na nanášanie tenký...
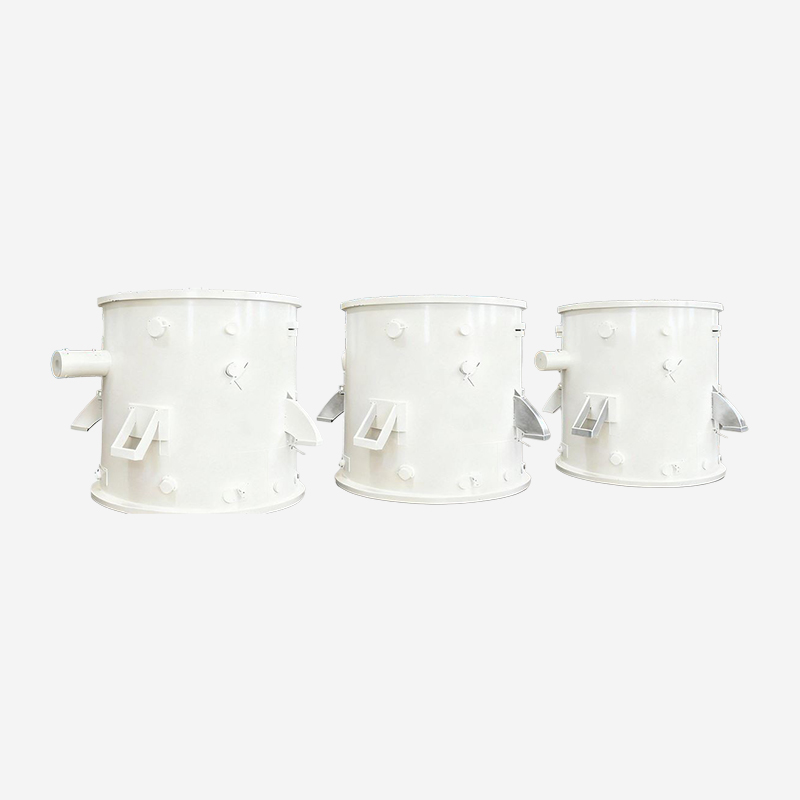
Prispôsobené na nanášanie a spekanie pri výrobe predliskov z optických vlákien, ponúkajúce vysokú...
Ste pripravení spoločne inovovať? Kontaktujte našich odborníkov.
Kontaktujte nás
Address: 288 Shande Road, mesto Shanyang, okres Jinshan, Šanghaj, Čína TEL/WhatsApp:Mobilný terminál